

Abstrak
Penemuan ini menyediakan metode dan cetakan pengecapan dingin rol besar, yang mengadopsi proses pemotongan → pembentukan → pengepresan presisi. Metode pemrosesan dari penemuan ini cocok untuk pemrosesan non-pemotongan pada rol berbentuk kerucut dan silinder dengan diameter lebih besar dari 23-40mm, tanpa memerlukan peralatan pos dingin otomatis yang besar. Bahan rol dari penemuan ini tidak memerlukan pemanasan sebelum dicap, yaitu tidak memerlukan peralatan pemanas dan konsumsi energi yang sesuai, dan oleh karena itu tidak ada fenomena oksidasi atau dekarburisasi pada permukaan rol. Hal ini juga dapat mengatasi deformasi pemotongan besar pada pengepres vertikal, dan roller dapat dibentuk di bawah tekanan yang lebih rendah. Oleh karena itu, umur cetakan relatif lama.
Keterangan
Metode dan cetakan stamping dingin rol besar
(1) Bidang teknis
Invensi ini secara khusus berhubungan dengan proses pengumpanan dan teknologi peralatan rol bantalan gelinding besar.
(2) Teknologi latar belakang
Saat ini, sebagian besar pabrik memiliki dua metode pengumpanan untuk roller berbentuk kerucut dan silinder dengan diameter lebih besar dari 23-40mm:
1. Kebanyakan menggunakan manufaktur mobil, dan banyak juga bagian material yang terpotong pada proses pembuatan mobil, seperti terlihat pada Gambar 1.
Seperti yang ditunjukkan pada gambar, selama pemesinan segmen rol bahan mentah 1, bagian hitam 3 di sekeliling pinggirannya perlu dikerjakan, dan akhirnya diperoleh rol 2.
2. Mengadopsi metode stamping → trimming.
Karena gaya yang tinggi pada cetakan pelubang selama pengecapan rol yang lebih besar, umur cetakan relatif rendah. Gerinda tebal umumnya digunakan agar tidak mempengaruhi proses penggilingan, dan gerinda harus dipotong, seperti yang ditunjukkan pada Gambar 2.
Setelah stamping awal, roller dipotong dengan tepi terbang menggunakan metode yang ditunjukkan pada Gambar 2. Pada gambar, ketika punch 5 ditekan, flash 6 terpotong oleh die 4, dan akhirnya diperoleh roller 2. Memotong ring belt dapat dengan mudah mengakibatkan produk terkelupas, sobek, dan terbuang.
Seperti yang dapat dilihat dari penjelasan di atas, tingkat pemanfaatan material dan efisiensi proses feeding untuk roller besar saat ini masih rendah.
(3) Konten penemuan
Tujuan dari penemuan ini adalah untuk menyediakan metode stamping dingin rol skala besar yang dapat menghemat bahan mentah dan meningkatkan pemanfaatan bahan.
Tujuan dari penemuan ini dicapai sebagai berikut: metode pengecapan dingin rol besar dari penemuan ini terdiri dari langkah-langkah berikut:
Pemotongan: segmen roller bahan mentah 1 → pembentukan: segmen roller berbentuk 7 → pengepresan presisi: segmen roller pengepres presisi 2
Ketiga proses tersebut masing-masing menggunakan mesin press vertikal biasa.
Segmen rol bahan mentah 1 yang dipotong dengan pengepres vertikal memiliki deformasi yang besar dan tidak merata pada permukaan ujung dan diameter luarnya; Proses pembentukan mengurangi cacat yang disebabkan oleh pemotongan bagian rol bahan mentah 1 setelah pengepresan ringan, menciptakan kondisi yang menguntungkan untuk pengepresan yang presisi; Segmen material roller 7 setelah pembentukan memenuhi persyaratan teknis setelah pengepresan presisi, dan bentuknya seperti roller 2 setelah pengepresan presisi pada Gambar 3. Lampu kilatnya sangat kecil, dan tidak diperlukan proses pengoperasian yang lembut. Rol yang ditekan secara presisi dapat langsung dipindahkan ke penggilingan lembut.
Invensi ini berkaitan dengan peningkatan proses pengumpanan dan peralatan untuk roller bantalan besar, roller berbentuk kerucut dan silinder dengan diameter lebih besar dari 23-40mm, dengan mengubah mekanisme putaran menjadi menekan, tanpa memerlukan permainan lembut atau tepian. memotong, dan mencapai proses non-pemotongan dalam proses pemberian makan.
Tujuan lain dari penemuan ini adalah untuk menyediakan peralatan cetakan khusus dan universal untuk pemotongan, pembentukan, dan pengepresan presisi yang kompatibel dengan proses pemotongan, pembentukan, dan pengepresan presisi dari penemuan ini.
(1) Struktur cetakan pemotongan dan hubungannya dengan perkakas mesin ditunjukkan pada Gambar 4.
Bilah 10 dan dudukan bilah 9 dihubungkan ke penggeser 8 mesin press, dan selongsong pemotong 12 serta penghenti material 11 dihubungkan ke platform mesin 13.
Ketika penggeser bergerak ke atas dan ke bawah, maka akan memotong bagian bahan rol 1 yang memanjang di luar selongsong pemotongan 12. Panjang bagian bahan rol potong 1 harus benar-benar konsisten, dan panjangnya diatur oleh penghenti bahan yang dapat disesuaikan 11 sebagai diperlukan.
(2) Struktur cetakan untuk pembentukan dan pengepresan presisi kira-kira sama, kecuali dimensi internal pukulan dan cetakan yang digunakan. Struktur cetakan dan hubungannya dengan peralatan mesin ditunjukkan pada Gambar 5.
Punch 15 dan punch seat 14 dihubungkan ke slide mesin 8, sedangkan punch 16 dan punch seat 17 dihubungkan ke platform mesin 13. Push out rod 18 dan push out pin 19 dipasang di dalam die holder 17. Ujung atas penarik rakitan batang 20 dihubungkan ke penggeser, dan ujung bawah dihubungkan ke palang 21. Ketika penggeser berada di titik mati atas, tempatkan segmen material ke dalam cetakan 16, dan ketika penggeser berada di titik mati bawah, tekan benda kerja. Ketika penggeser mencapai titik mati atas, ia menggerakkan rakitan batang penarik 20, palang 21, pin dorong keluar 19, dan batang dorong 18 untuk mendorong rol yang ditekan keluar dari cetakan. Pada titik ini, segmen atau roller bahan pembentuk telah ditekan.
Penemuan ini juga mempunyai beberapa ciri teknis seperti:
1. Rakitan batang penarik (20) terdiri dari dua set rakitan batang penarik.
Solusi teknis dari penemuan ini meliputi:
1. Pilih pers vertikal yang menganggur.
2. Rancang proses stamping dingin yang wajar, seperti yang ditunjukkan pada Gambar 3, termasuk pemotongan → pembentukan → pengepresan presisi.
3. Rancang cetakan khusus yang memenuhi persyaratan proses, termasuk pemotongan cetakan, pembentukan cetakan, dan cetakan pengepresan presisi.
4. Desain cetakan universal dan debugging instalasi.
Dampak menguntungkan dari penemuan ini adalah:
1. Metode pemrosesan penemuan ini cocok untuk pemrosesan non-pemotongan pada rol berbentuk kerucut dan silinder dengan diameter lebih besar dari 23-40mm selama proses pengumpanan. Tidak memerlukan peralatan pos dingin otomatis yang besar.
2. Dibandingkan dengan roller buatan mobil, penerapan teknologi penemuan ini dapat menghemat bahan mentah dan meningkatkan efisiensi pemanfaatan bahan.
Mengambil 32230 roller sebagai contoh: (awalnya dibuat dengan mobil)
Kuota bahan untuk metode pemberian pakan (Kg/ribu)
Pembuatan mobil 430,15 (berat bahan)
Menekan 328,2 (berat material)
3. Tidak perlu proses soft running, roller yang dicap dapat langsung dipindahkan ke soft grinding.
4. Peralatannya sederhana dan dapat memanfaatkan mesin press vertikal yang ada.
5. Karena teknologi canggih, bahan roller tidak memerlukan pemanasan sebelum dicap, sehingga tidak memerlukan peralatan pemanas dan konsumsi energi yang sesuai. Oleh karena itu, tidak ada fenomena oksidasi dan dekarburisasi permukaan pada roller (oksidasi dan dekarburisasi permukaan memerlukan peningkatan cadangan roller, yaitu peningkatan keausan dan konsumsi material).
6. Proses pengumpanan pada penemuan ini dapat mengatasi deformasi pemotongan yang signifikan pada pengepres vertikal, dan penggulung dapat dibentuk pada tekanan yang lebih rendah, sehingga menghasilkan umur cetakan yang lebih lama.
7. Dibandingkan dengan roller otomotif, material roller mengalami penghalusan butiran setelah dicap, yang bermanfaat untuk meningkatkan sifat mekanik komprehensif setelah perlakuan panas.
8. Efisiensi tinggi:

Deskripsi gambar terlampir

Gambar 1 adalah diagram skema penggunaan sistem mobil;

Gambar 2 adalah diagram skema penggunaan metode stamping → pemotongan tepi;
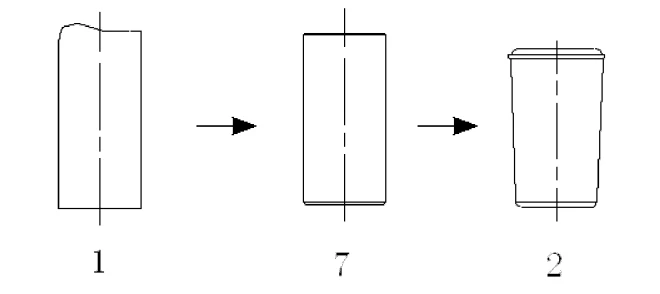
Gambar 3 adalah diagram skema proses pengecapan dingin dari penemuan ini;

Gambar 4 adalah diagram skema struktur cetakan pemotongan;

Gambar 5 adalah diagram skema struktur cetakan pembentuk dan pengepresan presisi.
(5) Metode pelaksanaan khusus
Penemuan ini akan dijelaskan lebih lanjut dalam hubungannya dengan gambar-gambar terlampir dan perwujudan-perwujudan khusus
Berdasarkan Gambar 3, metode stamping dingin rol besar dari penemuan ini adalah pemotongan → pembentukan → pengepresan presisi, menggunakan pengepres vertikal untuk memotong segmen rol bahan mentah 1, yang memiliki deformasi besar dan tidak merata pada permukaan ujung dan diameter luarnya; Proses pembentukan mengurangi cacat yang disebabkan oleh pemotongan bagian rol bahan mentah 1 setelah pengepresan ringan, menciptakan kondisi yang menguntungkan untuk pengepresan yang presisi; Bahan roller setelah dibentuk memenuhi persyaratan teknis setelah pengepresan presisi, dan tampilannya ditunjukkan pada Gambar 3. Tepi flash sangat kecil, dan tidak diperlukan proses pengoperasian yang lembut. Rol setelah pengepresan presisi dapat langsung dipindahkan ke penggilingan lembut.
Berdasarkan Gambar 4-5, perwujudan ini memilih mesin press vertikal yang menganggur dan menggunakan cetakan khusus yang memenuhi persyaratan proses penemuan ini, termasuk cetakan pemotongan, cetakan pembentuk, dan cetakan pengepresan presisi. Cetakan pemotongan meliputi dudukan pelat pemotong 9, pelat pemotong 10, penghenti bahan 11, dan selongsong pemotong 12. Pelat pemotong 10 dan dudukan pelat pemotong 9 dihubungkan ke penggeser 8 mesin press, dan selongsong pemotong 12 dan penghenti material 11 dihubungkan ke platform mesin 13.
Ketika penggeser bergerak ke atas dan ke bawah, maka akan memotong bagian bahan rol 1 yang memanjang di luar selongsong pemotongan 12. Panjang bagian bahan rol potong 1 harus benar-benar konsisten, dan panjangnya diatur oleh penghenti bahan yang dapat disesuaikan 11 sebagai diperlukan.
Dalam perwujudan ini, cetakan pembentuk dan pengepresan presisi mencakup dudukan pelubang 14, pelubang 15, cetakan 16, dudukan cetakan 17, batang pelontar 18, pin pelontar 19, rakitan batang tarik 20, dan palang melintang 21.
Punch 15 dan punch seat 14 dihubungkan ke slide mesin 8, sedangkan punch 16 dan punch seat 17 dihubungkan ke platform mesin 13. Push out rod 18 dan push out pin 19 dipasang di dalam die holder 17. Ujung atas penarik rakitan batang 20 dihubungkan ke penggeser, dan ujung bawah dihubungkan ke palang 21. Ketika penggeser berada di titik mati atas, tempatkan segmen material ke dalam cetakan 16, dan ketika penggeser berada di titik mati bawah, tekan benda kerja. Ketika penggeser mencapai titik mati atas, ia menggerakkan rakitan batang penarik 20, palang 21, pin dorong keluar 19, dan batang dorong 18 untuk mendorong rol yang ditekan keluar dari cetakan. Pada titik ini, segmen atau roller bahan pembentuk telah ditekan. Dalam perwujudan ini, komponen batang penarik (20) mencakup dua set komponen batang penarik.
2024 4 OktoberRekomendasi Produk WBM Minggu:
Roller Tirus Interroll:
Interroll Tapered Roller adalah produk utama Henan Weichuang Bearing Precision Technology Co.,Ltd.(WBM). Jika Anda memerlukan detail lebih lanjut, silakan klik situs web untuk mengetahui lebih banyak.
https://www.bearingroller.com/rolling-elements/interroll-2tapered-roller.html
