

2.2 Analisis bentuk deformasi proses dan stasiun kerja pada teknologi cold pos
Pos dingin (pengepresan) produk pengikat diselesaikan dengan mesin press atau mesin pos dingin otomatis. Pada pengepresan dingin berurutan, penempaan dingin satu stasiun, dan multi stasiun, bentuk produk setengah jadi pada penempaan (pengepresan) urutan atas atau stasiun atas secara langsung mempengaruhi pembentukan urutan berikutnya atau stasiun berikutnya. Oleh karena itu, cara menentukan bentuk deformasi yang benar berdasarkan alokasi rasio deformasi yang masuk akal berkaitan langsung dengan deformasi di masa depan dan kualitas produk.
2.2.1 Proses pos dingin (pengepresan) untuk pengencang berbentuk batang
Pemrosesan pengencang berbentuk batang dengan pos dingin (pengepresan) harus mempertimbangkan parameter yang relevan dari setiap proses (stasiun). Parameter utama meliputi rasio penempaan, di mana Lo dan do masing-masing adalah panjang asli dan diameter bagian penempaan blanko; D. H mewakili diameter dan tinggi benda kerja setelah ditempa, seperti yang ditunjukkan pada Gambar 36-7.
Lo/do adalah ukuran kestabilan memanjang dari deformasi benda kerja yang mengganggu, yaitu kemampuan bagian benda kerja yang mengalami gangguan untuk menahan tekukan memanjang selama gangguan. Semakin kecil nilai Lo/do, semakin menguntungkan untuk menempa kepala; Jika nilai Lo/do terlalu besar, maka terjadi pembengkokan memanjang pada bagian tempa blanko. Selain nilai Lo/do, terdapat faktor lain yang mempengaruhi stabilitas longitudinal yang mengganggu deformasi billet. Baik itu mesin pos dingin otomatis atau mesin pemotong, baik pemotongan dengan pisau atau pemotong selongsong, bagian pemotongan benda kerja tidak boleh tegak lurus terhadap porosnya dan harus memiliki kemiringan 1 derajat hingga 5 derajat. Dengan cara ini, pada saat cold heading (pengepresan), gaya tumbukan awal pada billet tidak berada pada titik tengah, sehingga akan terjadi eksentrisitas sehingga menimbulkan gaya yang tidak merata pada billet, sehingga mengakibatkan deformasi dan pelipatan yang tidak merata akibat pembengkokan memanjang pada saat pembentukan kepala. Untuk bagian dengan sudut kemiringan kecil, tekukan memanjang yang dihasilkan selama deformasi tidak terlihat jelas, yang tidak akan mempengaruhi kualitas kepala. Dalam proses cold pos (pengepresan), setelah pemotongan, tujuan utama penyusunan blanko untuk pembentukan adalah untuk mencapai hal tersebut.
Selain itu, ujung bawah rongga pelubangan awal adalah permukaan transmisi untuk menerapkan gaya tempa pada billet. Jika pusatnya diimbangi, maka pusat gaya resultan pasti akan diimbangi. Demikian pula, hal ini juga merupakan faktor yang mempengaruhi timbulnya lentur memanjang. Penggunaan batang atas yang dilengkapi pegas selama pelubangan awal (lihat Gambar 36-13) dapat mengurangi dampak ini. Faktor lain seperti keakuratan pengoperasian peralatan mesin dan tingkat penyesuaian operator dalam pemasangan perlengkapan juga berdampak pada pembentukan pukulan awal.
Untuk meningkatkan kestabilan billet pada saat deformasi pelubangan awal, terutama untuk baja karbon rendah dan baja mutu lainnya dengan sifat pemotongan yang buruk, untuk meningkatkan kestabilan billet pada saat deformasi, selain berbentuk kerucut juga harus ada. berupa rongga silinder dengan tinggi 1.5-2mm pada rongga kerja pada ujung kecil pelubangan awal, seperti terlihat pada Gambar 36-12.

Gambar 36-12 Bentuk rongga internal dari pukulan awal yang mengganggu
Menurut pengalaman, ketika Lo/do Kurang dari atau sama dengan 2,3, hanya diperlukan satu kali penempaan untuk membentuk kepala tanpa pembengkokan memanjang. Ketika Lo/do Kurang dari atau sama dengan 4,5, diperlukan dua proses penempaan untuk menyelesaikan pembentukan kepala; Jika Lo/do Kurang dari atau sama dengan 8, pembentukan kepala harus diselesaikan melalui tiga putaran penempaan. Singkatnya, semakin besar nilai Lo/do maka semakin banyak pula waktu penempaan yang diperlukan. Untuk baja karbon sedang dan baja paduan, akibat pengerasan kerja dingin akibat penempaan, proses deformasi selanjutnya sulit dilakukan. Dalam hal ini, penempaan dingin (pengepresan) terus menerus perlu diubah menjadi pengepresan dingin berurutan. Produk setengah jadi di antara proses dilunakkan dan dianil untuk mengurangi kekerasan produk setengah jadi dan menghilangkan tekanan internal yang dihasilkan selama deformasi proses.
Semakin besar rasio D/H, semakin besar kesulitan penempaannya. Faktanya, dimensi deformasi akhir produk yang mewakili D dan H dapat dihitung sebagai volume, dan kemudian panjang Lo yang diperlukan dan diameter blanko dapat dihitung. Banyaknya waktu menjengkelkan dapat ditentukan dengan menggunakan nilai Lo/do.
(1) Penentuan Bentuk Awal Kepala Baut Kepala Heksagonal
Penentuan bentuk penempaan awal secara wajar akan memudahkan aliran logam dalam rongga cetakan, menjaga kestabilan aliran serat logam, dan memudahkan deformasi pada stasiun kerja berikutnya.
Bentuk rongga cetakan tempa awal berbentuk kerucut, dan ada dua bentuk rongga cetakan kerucut tempa awal: satu tanpa batang atas pegas (jarum) dan satu lagi dengan batang atas pegas (jarum), seperti terlihat pada Gambar {{0 }}.

Gambar 36-13 Rongga Prototipe Awal yang Mengecewakan
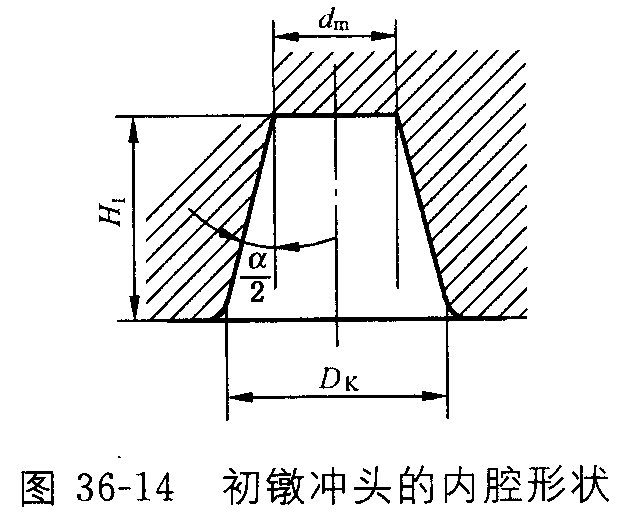
Gambar 36-14 Bentuk rongga bagian dalam dari pukulan awal yang mengganggu
Pukulan berbentuk kerucut tanpa batang atas pegas digunakan untuk mengganggu benda kerja batang panjang; Cetakan pelubang dengan batang atas pegas digunakan untuk benda kerja dengan bagian batang yang lebih pendek. Sudut kerucut rongga kerucut tanpa batang atas pegas untuk pelubangan awal harus lebih besar, sehingga memudahkan benda kerja terlepas dari cetakan tempa awal. Secara umum, diambil 8 derajat hingga 16 derajat, dan bentuk rongga bagian dalam dari pukulan tempa awal ditunjukkan pada Gambar 36-14.
Saat menempa dengan tiga pukulan, perlu menempa dua kerucut. Kerucut pertama memiliki sudut kerucut yang sangat kecil, Antara 2 derajat dan 3 derajat, kerucut ini memainkan peran dasar dalam pembentukan, memastikan keselarasan dan stabilitas yang baik selama deformasi penempaan awal kedua. Besar kecilnya rongga kerja pukulan berbentuk kerucut dapat dihitung berdasarkan volume bentuk kepala yang akan digerus, diameter kawat, dan jarak antara pukulan dan cetakan. Dari Gambar 36-15 terlihat bahwa volume seluruh kepala kerucut terdiri dari dua bagian: volume V1 dan volume V2, yaitu V-kerucut=V1+V2 , dan V-cone sama dengan volume kepala produk setelah penempaan presisi, yaitu V. Jika V dapat dihitung dari ukuran produk, maka V1=V-V2.

Gambar 36-15 bentuk kepala embrio
Dari Gambar 36-15 terlihat banyak kendala pada V2, seperti jarak celah antara punch dan die, kedalaman rongga kerja die, bentuk pengisian logam di dalamnya, dan diameter laras yang membentuk V2. Oleh karena itu, rumus empiris yang umum digunakan adalah:
V1=KV (mm3) (Rumus 36-17)
Dalam rumusnya, V adalah volume yang membentuk kepala produk
K - Koefisien bentuk produk
Untuk baut kepala heksagonal dan baut leher pemandu kepala heksagonal, K=0.75-0.85;
Untuk sekrup kepala setengah bulat, K{{0}},7 hingga 0,8;
Untuk sekrup countersunk, K{{0}},5 hingga 0,6.
Diameter ujung kecil dM kerucut sama dengan atau sedikit lebih kecil dari ukuran minimum bahan baku, dan diameter ujung besar DK kerucut diambil sebagai 1.2-1.3 dM.
Ketika DK=1.2dM, volume V1 kerucut adalah:

Saat DK=1.3dM,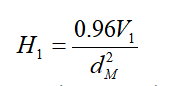

(2) Penentuan bentuk awal penempaan sekrup mesin
Ada banyak jenis sekrup mesin, terutama berbeda dari bentuk geometris kepalanya. Secara keseluruhan, rasio penempaan (S=Lo/do dan D/h) untuk kepala sekrup mesin pembentuk relatif kecil, sehingga lebih mudah untuk ditempa. Untuk sekrup mesin berbentuk kepala sederhana, klik pada benda kerja yang dihasilkan dengan penempaan dingin, seperti yang ditunjukkan pada Gambar 36-16, dan penempaan satu kali dapat digunakan. Namun, banyak jenis sekrup mesin memiliki alur kepala yang rumit. Untuk tipe alur silang, pembentukan kepala memerlukan dua atau lebih gangguan. Bentuk pukulan awal memainkan peran penting dalam menempa produk yang memenuhi persyaratan alur sesuai standar.

Gambar 36-16 Klik pada benda kerja yang dihasilkan oleh cold heading
Saat membentuk kepala tempa presisi, alur juga mengalami gangguan dan ekstrusi. Pada saat ini, deformasi kepala produk tidak hanya menyebabkan logam mengalir dan mengisi ujung besar kepala karena kesal, tetapi juga memiliki kecenderungan mengalir ke arah gaya yang berlawanan karena ekstrusi alur, sehingga mempengaruhi pengisian logam di tepi ujung yang besar. Khusus pada arah alur, terlihat jelas fenomena “daging yang hilang”. Untuk mengatasi masalah ketidaklengkapan lokal, bagian atas pelubangan awal dibuat berbentuk busur lingkaran. Untuk pelubangan awal sekrup alur silang kepala datar, bagian atasnya dibuat berbentuk kerucut dengan sudut kerucut 120 derajat hingga 150 derajat, seperti terlihat pada Gambar 36-17. Tujuannya adalah untuk mengurangi aliran balik logam selama deformasi, yang bermanfaat untuk mengisi ujung kepala yang besar.
Penentuan bentuk penempaan awal sekrup kepala silinder heksagonal internal. Sekrup kepala silinder heksagonal internal pos dingin (dengan rasio penempaan kepala kurang dari 1,5) memiliki bentuk geometris yang kompleks dan persyaratan kinerja produk yang tinggi karena lubang heksagonal internal yang dalam di kepala, dengan nilai 8.8, 10.9, dan 12.9. Baja yang digunakan adalah baja karbon sedang, baja paduan, dengan kinerja pembentukan dingin yang buruk dan deformasi kepala yang kompleks, termasuk gangguan, ekstrusi maju, dan ekstrusi terbalik. Oleh karena itu, pembentukan pelubangan awal pada produk tersebut umumnya harus melalui pos awal dan pos awal kedua. Gambar 36-18 mencantumkan beberapa bentuk penempaan awal yang umum digunakan dalam produksi. Pada pra pos urutan kedua, lubang cekung pra pembentukan heksagonal bagian dalam dibentuk di kepala untuk mengurangi deformasi saat menyempurnakan lubang heksagonal bagian dalam di stasiun kerja berikutnya. Hambatan aliran logam selama deformasi ekstrusi terbalik berkurang, sehingga beban yang ditanggung oleh pukulan heksagonal diminimalkan sebanyak mungkin, dan aliran logam terisi secara merata di tepi ujung atas dan bawah kepala.

Gambar 36-17 Proses pos dingin kepala bulat datar alur silang
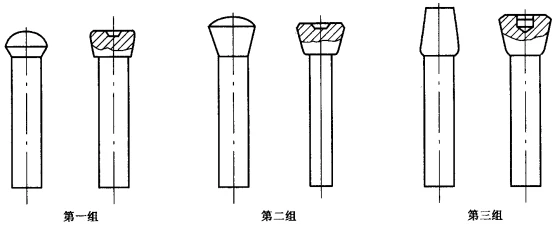
Gambar 36-18 Diagram skema blanko tempa awal dan kedua untuk sekrup kepala silinder heksagonal pos dingin
(4) Penempaan presisi pengencang berbentuk batang
Penempaan presisi pengencang berbentuk batang adalah proses menempa kepala kosong yang telah dibentuk sebelumnya ke dalam rongga kerja antara cetakan atas dan bawah untuk mendapatkan bentuk dan ukuran akhir kepala produk.
Deformasi kepala bervariasi tergantung pada dimensi geometris kepala produk, dan umumnya dapat berbentuk berikut:
A. Baut berbentuk heksagonal dan berkepala persegi
Area pembentuk yang ditunjukkan pada Gambar 36-19 memiliki tiga area, dengan 1/3 tinggi kepala terbentuk di rongga model atas, 1/3 hingga 2/5 terbentuk di rongga model bawah, dan sisanya membentuk tepi flash di celah antara cetakan atas dan bawah. Terakhir, proses pemangkasan digunakan untuk menyelesaikan pemangkasan kepala heksagonal dan persegi.
B. Sekrup mesin dengan kepala setengah bulat dan bulat datar, dengan kepala terbentuk sempurna di rongga cetakan atas (tinju ringan).
C. Produk seperti sekrup kepala silinder heksagonal internal dan baut kepala heksagonal tersembunyi, dengan kepala dibentuk di rongga cetakan bawah. Karena merupakan penempaan presisi, rongga kerja cetakan atas dan bawah harus memenuhi persyaratan ukuran kepala produk.
(5) Mengurangi proses pengencangan berbentuk batang
Baut kepala heksagonal merupakan pengencang yang banyak digunakan dengan berbagai tingkat kekuatan, berkisar antara 3,6 hingga 12,9 tingkat, yang diproduksi. Untuk baut kepala heksagonal tingkat kekuatan sedang dan rendah, dua proses umumnya digunakan untuk produksi, satu adalah proses batang halus dan yang lainnya adalah proses reduksi batang kasar. Yang disebut batang tipis adalah kawat yang setara dengan diameter billet berulir untuk penempaan dingin. Ukuran kawat berubah sangat sedikit, dan batang dapat langsung dipelintir menjadi benang; Batang kasar adalah kawat yang ukurannya lebih besar dari diameter luar benang. Dalam proses penempaan dingin, satu, dua, atau lebih reduksi diatur agar panjang ulir mencapai ukuran blanko sekrup.
Sekrup kepala silinder heksagonal internal adalah produk berkekuatan tinggi kelas 8.8 ke atas menurut standar nasional. Meskipun derajat deformasi kepala tidak signifikan, namun kawat yang digunakan memiliki kekuatan lebih tinggi dan plastisitas lebih rendah. Oleh karena itu, proses reduksi batang kasar biasa digunakan. Selama pos dingin, dilakukan satu kali atau lebih reduksi agar diameter batang berulir mencapai ukuran blanko sekrup.
Baut kepala heksagonal mengadopsi proses batang halus, dan tingkat deformasi kepala selama pos dingin meningkat dibandingkan dengan batang kasar. Sangat cocok untuk produksi produk berulir penuh dengan spesifikasi pendek. Produksi baut dengan teknologi batang tipis seringkali menghadapi permasalahan sebagai berikut:
Tingkat deformasi kepala besar, dan mudah menimbulkan retakan. Terkadang, memotong retakan tepi heksagonal tidak dapat menghilangkannya sepenuhnya.
Selama pemasangan, kepala sering mengalami pembengkokan memanjang akibat deformasi yang cukup besar, sehingga mengakibatkan terlipat pada jarak 1/3 dari permukaan penyangga, seperti terlihat pada Gambar 36-20, dan menyebabkan baut terbalik.
Buruknya kekuatan ikatan antara kepala dan batang menjadi bahaya tersembunyi bagi baut batang tipis untuk berputar. Penggunaan teknologi reduksi batang kasar menghindari permasalahan di atas. Namun, karena kebutuhan akan reduksi, hal ini tidak hanya meningkatkan gaya reduksi, tetapi juga membuat struktur cetakan menjadi semakin rumit.

1. Cetakan penempaan awal; 2-cetakan cekung; 3- Komponen; 4-Batang atas; 5-Blok bantalan
Gambar 36-19 Diagram skema kepala heksagonal pos dingin dan kepala persegi

Gambar 36-20 Diagram skema pelipatan yang dibentuk dengan mengganggu kepala baut batang tebal dan tipis
Itu harus memiliki cetakan pereduksi, biasanya diproses dengan paduan keras, yang meningkatkan biaya cetakan.
Selain itu, terdapat persyaratan khusus untuk pelumasan permukaan dan kekerasan material kawat. Sebagian besar kabel yang digunakan dalam produksi telah menjalani perawatan fosfat dan saponifikasi. Kawat harus memiliki kekerasan 75-85 HRB setelah anil spheroidisasi.
Secara keseluruhan, meskipun proses reduksi batang kasar memerlukan kabel dan cetakan yang tinggi, sehingga meningkatkan biaya produksi, namun dari segi kualitas produk, hal ini dapat mengurangi retaknya produk yang disebabkan oleh plastisitas bahan yang buruk. Peningkatan pemanfaatan material, terjaminnya persyaratan kekuatan produk, dan efisiensi ekonomi secara keseluruhan masih baik.
(6) Ujung tajam kepala baut
Ada dua jenis baut kepala heksagonal: baut dengan kepala tersembunyi dan baut dengan kepala datar. Dari sudut pandang produksi dan penggunaan, baut kepala heksagonal dengan kepala datar berjumlah lebih dari 90% dari total kuantitas. Baut dengan lubang cekung di kepala, karena penempaan (penekanan) dingin langsung pada kepala, memiliki persyaratan tinggi untuk plastisitas kawat. Tepi heksagonal diisi dengan kualitas buruk, sering kali tampak sebagai sudut kosong, dan cenderung tergelincir selama pengencangan. Hal ini tercermin secara lebih sensitif pada jalur perakitan otomatis peralatan, yang secara obyektif membatasi produksi baut tipe kepala jenis ini.
Baut dengan kepala datar dan bentuk heksagonal dibentuk dengan memotong tepinya. Tepi tajam dapat diatur dalam mesin pos dingin otomatis multi stasiun sesuai dengan proses produksi multi stasiun, atau dapat diselesaikan dengan mesin pemotong khusus.
2024 Januarike-3Pekan WBMPRekomendasi produk:
Pos mati, Pukulan:
WBM memproduksi cetakan roller tirus dengan efisiensi dan otomatisasi tinggi. Rol dibentuk pada satu mesin press pos dingin otomatis dan dimasukkan, dipotong, dan dilubangi ke dalam cetakan selama lima langkah.
Kami dapat memproduksi berbagai jenis dan ukuran cetakan rol lancip dengan jaminan kualitas, meliputi: Pelubang Kombinasi, Selongsong Luar, Bilah, Pelubang Kombinasi, Silinder Pakan, Dies Kombinasi, Selongsong Lapis Ganda, Sisipan.
https://www.w-bm.com/products/Taper-roller-cold-heading-dies/Heading-dies,Punch/400.html
