Cembung mikro yang dibentuk oleh penggilingan rol tirus yang sangat presisi dapat secara efektif meningkatkan distribusi gaya rol dalam bantalan, mengurangi atau menghilangkan konsentrasi tegangan di tepi rol, mengurangi kenaikan suhu, dan jaring silang pada permukaannya kondusif untuk pembentukan pelumasan cairan elastis, sehingga mengurangi kebisingan bantalan dan meningkatkan umur bantalan. Teknologi dan peralatan untuk pemesinan ultra presisi pada konveksitas rol tirus akan secara langsung mempengaruhi kualitas bantalan dan terkait dengan kesesuaian kerja mesin utama seperti mobil penumpang kereta api dan sedan. Oleh karena itu, penelitian tentang pemesinan ultra presisi pada konveksitas rol tirus masih menjadi topik mutakhir dalam industri bantalan Tiongkok.
1. Kecepatan penelitian ultra presisi
Dalam proses penggilingan ultra presisi konveksitas roller tipe tembus, parameter proses utama yang mempengaruhi efek roller ultra presisi meliputi: kecepatan roller pemandu ultra presisi, frekuensi dan amplitudo osilasi batu oli ultra, model batu oli, tekanan batu oli, dan pelumasan pendingin. . Kecepatan penggilingan ultra presisi (termasuk kecepatan roller pemandu dan frekuensi osilasi batu minyak) memiliki dampak signifikan terhadap efek presisi ultra dan efisiensi produksi, menentukan konveksitas, kekasaran permukaan, waviness, dan kebulatan roller tirus setelah penggilingan ultra presisi. Oleh karena itu, cara mengontrol kecepatan motor roller pemandu dan kecepatan motor osilasi batu oli dengan mudah dan efektif, serta mendapatkan kecepatan roller pemandu dan frekuensi osilasi batu oli yang sesuai, sebenarnya merupakan teknologi kunci untuk menyelesaikan pemesinan runcing yang sangat presisi. konveksitas roller.
Secara tradisional, mesin gerinda ultra presisi domestik sebagian besar menggunakan perangkat kontrol kecepatan thyristor DC untuk mencapai kendali atas kecepatan penggilingan ultra presisi. Karena rumitnya rangkaian kontrol, tingkat kegagalan yang tinggi, dan biaya pemeliharaan yang tinggi, hal ini tidak dapat memenuhi kebutuhan produksi otomasi pabrik. Institut Penelitian Bantalan Luoyang telah menyerap pengalaman tingkat lanjut dalam peralatan bantalan asing dan menerapkan teknologi pengaturan kecepatan frekuensi variabel canggih pada mesin gerinda ultra presisi konveksitas rol tirus 3MZ6130 yang baru dikembangkan. Rotasi roller pemandu dan osilasi batu minyak dikendalikan oleh pengontrol kecepatan frekuensi variabel, mencapai penyesuaian tanpa langkah serta efisiensi dan keandalan yang tinggi.
2. Prinsip pengaturan kecepatan frekuensi variabel
Rumus kecepatan motor asinkron adalah
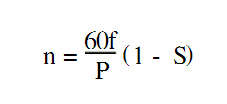
Dalam rumusnya, n melambangkan kecepatan motor
P - Logaritma kutub
F - Frekuensi catu daya stator
S - tingkat slip
Seperti terlihat dari persamaan di atas, jika frekuensi catu daya stator f motor diubah secara merata, maka kecepatan sinkron motor dapat diubah dengan lancar. Saat ini, penggunaan konverter frekuensi untuk mengubah frekuensi daya input motor AC dan mencapai kontrol kecepatan stepless motor AC merupakan metode pengaturan kecepatan yang efisien. Kinerjanya lebih unggul dari metode sebelumnya seperti pengaturan kecepatan kutub variabel, pengaturan tegangan, pengaturan kecepatan kaskade, dan pengaturan kecepatan motor slip. Sistem ini secara bertahap menggantikan sistem pengaturan kecepatan DC di negara-negara industri.
3. Kontrol kecepatan frekuensi variabel
Mesin gerinda ultra presisi konveksitas rol lancip 3MZ6130 menggunakan dua konverter frekuensi seri FR-A044 yang diimpor untuk masing-masing mengontrol motor osilasi batu minyak dan motor rol pemandu. Gambar 1 adalah diagram skema rangkaian pengatur kecepatan frekuensi variabel motor osilasi batu minyak.

Terminal masukan R, S, dan T dari rangkaian utama konverter frekuensi pada gambar dihubungkan ke catu daya masukan AC tiga fasa 380V, 50Hz, dan terminal keluaran U, V, dan W dihubungkan ke motor osilasi batu minyak. Pengkabelan terminal input dan output tidak boleh terbalik, dan konverter frekuensi serta motor harus dihubungkan ke ground secara terpisah. Potensiometer pengaturan frekuensi (2W, 1k Ω) dihubungkan ke jalur sinyal terlindung di terminal 10, 2, dan 5 dari rangkaian kontrol input konverter frekuensi untuk mencapai kontrol input sinyal analog. Rangkaian kontrol keluaran konverter frekuensi dihubungkan ke terminal FM dan SD pada instrumen pemantauan pengukur frekuensi.
Cukup sesuaikan potensiometer pengaturan frekuensi yang terpasang pada panel pengoperasian peralatan mesin untuk dengan mudah mengubah frekuensi daya input 50Hz menjadi 0-60Hz, sehingga mencapai kontrol kecepatan stepless frekuensi variabel AC pada motor osilasi batu minyak. Melalui mekanisme osilasi peralatan mesin, frekuensi dan amplitudo osilasi batu minyak yang sesuai dapat diperoleh. Dimungkinkan juga untuk mengatur frekuensi secara langsung menggunakan unit parameter FR-PU03 untuk mencapai kontrol input sinyal digital. Frekuensi osilasi batu minyak dipantau dan ditampilkan oleh instrumen atau unit parameter.
Demikian pula, menggunakan konverter frekuensi lain dapat mencapai kontrol kecepatan stepless frekuensi variabel AC dari motor roller pemandu. Setelah melewati perangkat perlambatan peralatan mesin, kecepatan roller pemandu yang sesuai dapat diperoleh. Seluruh sistem kontrol konversi frekuensi stabil dan andal, serta dapat secara akurat dan efisien memastikan persyaratan pemesinan ultra presisi pada konveksitas roller tirus.
Mesin gerinda ultra presisi konveksitas rol lancip 3MZ6130 mengadopsi kontrol kecepatan konversi frekuensi, yang memiliki karakteristik rentang kecepatan lebar, respons dinamis yang baik, akurasi kecepatan tinggi, dll. Selain itu, karena fungsinya yang lengkap, pengoperasian yang mudah, pengoperasian yang stabil dan andal, akan lebih mudah untuk produksi otomasi pabrik. Ini secara bertahap menjadi peralatan penting bagi produsen rol tirus dalam negeri untuk meningkatkan kualitas pemrosesan akhir rol, dan telah diterapkan di banyak perusahaan bantalan seperti Pabrik Bantalan Barat Laut.
2024 Agustustanggal 5Rekomendasi Produk WBM Minggu:
Pemotong:
WBM memproduksi cetakan roller tirus dengan efisiensi dan otomatisasi tinggi. Rol dibentuk pada satu mesin press pos dingin otomatis dan dimasukkan, dipotong, dan dilubangi ke dalam cetakan selama lima langkah.
Kami dapat memproduksi berbagai jenis dan ukuran cetakan rol lancip dengan jaminan kualitas, meliputi: Pelubang Kombinasi, Selongsong Luar, Bilah, Pelubang Kombinasi, Silinder Pakan, Dies Kombinasi, Selongsong Lapis Ganda, Sisipan.